服装纺织加工:从面料到成衣的产业链协同与质量管控逻辑
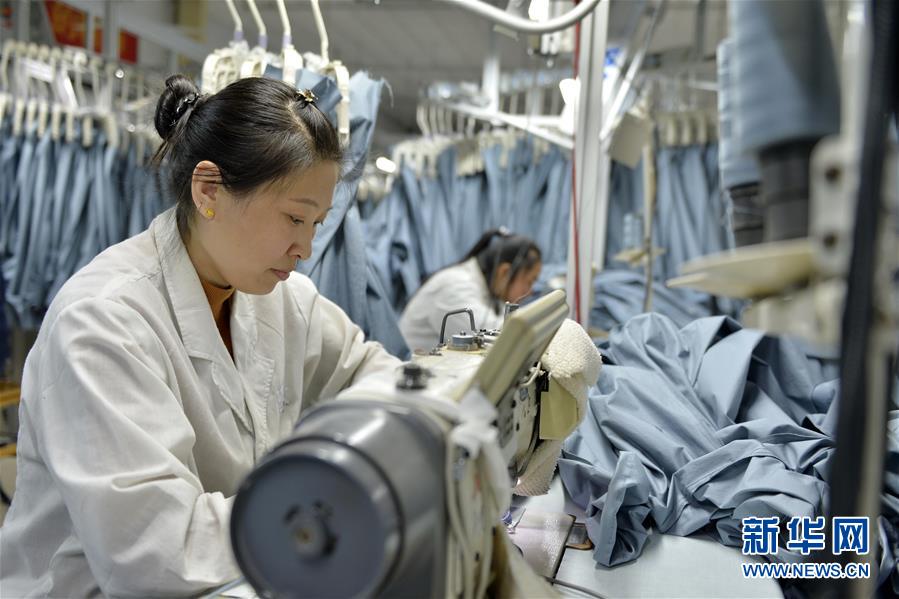
服装纺织加工并不是简单的"裁布缝衣",它是一条横跨纤维、纱线、织造、染整到成衣制造的完整链条。对制造业而言,这个环节的价值往往体现在两个维度:一是加工精度与交期稳定性,二是面料适配与成本控制能力。以青海地区为例,乐都县及周边区域的服装厂近年来承接了大量校服定做、工作服定制类订单,其背后的产业支撑正是本地及周边梭织面料、针织面料批发体系与代工产能的逐步成熟。均诺院纺织(moldherbs.com)所在的纺织制品加工领域,恰好处在这条链条的中段,既要向上游要面料品质,又要向下游保成衣交付。
一、加工链条的分工:谁在决定成衣品质
一件成衣的品质,约六成取决于面料,三成取决于版型与工艺,剩下一成落在辅料与后整理。这个经验比例在行业内被反复验证。以梭织面料为例,经纬密度偏差超过3%,成衣水洗后的缩水率就可能从2%攀升到4%以上,直接导致批量退货。针织面料则更敏感于克重与弹性回复率,克重偏差10g/㎡,T恤的手感与垂坠感就会出现肉眼可辨的差异。
因此,专业的服装纺织加工企业通常会把面料检验前置。行业通行做法是执行四分制抽样检验(4-Point System),按每百平方码的疵点分数判定批次是否放行。据中国纺织工业联合会相关质量抽检数据,规范执行四分制检验的代工厂,成衣一次交验合格率普遍比未执行企业高出8至12个百分点。这不是玄学,而是把问题拦截在裁剪之前。
二、工作服定制与校服定做:批量加工的特殊要求
与快时尚小单快反不同,工作服定制和校服定做属于典型的"批量+标准化"订单,其加工难点不在款式复杂度,而在一致性。一个两千人的企业工装订单,要求同批次色差控制在灰卡4级以上,缝制针距密度稳定在每3厘米12至14针,且不同尺码之间的版型比例必须严格对应。
- 色差控制:同缸号面料优先排产,跨缸面料需做对色确认,避免"同款不同色"。
- 缝制强度:工装类产品在受力部位(袖窿、裆部、口袋角)需加打套结或双道回针。
- 尺码覆盖:校服订单通常需覆盖多个身高段,推板档差需按人体数据校准,而非简单等比例缩放。
- 标识合规:校服需符合GB/T 31888相关安全技术要求,包括甲醛含量、pH值、可分解致癌芳香胺染料等指标。
青海服装厂在承接此类订单时,普遍面临一个现实约束:本地面料批发品类不如沿海齐全。于是"面料批发+服装代工"一体化服务成为务实选择——由加工方统一组织梭织、针织面料采购,再完成裁剪缝制,既缩短了供应链环节,也降低了客户的多头对接成本。
三、代工模式的效率账:小批量与快交期如何平衡
服装代工的核心竞争力,最终落在"柔性"二字。传统流水线适合单款千件以上的批量生产,但当订单碎片化为几百件甚至几十件时,产线切换的损耗就会吃掉利润。行业内的应对方式主要有三:模块化小组制、预排产面料备库、以及工艺模板化。
以模块化小组制为例,一个8至12人的小组独立完成从裁剪到整烫的全流程,换款时间可从传统流水线的2至3天压缩到半天以内。代价是对工人多技能要求更高,培训周期更长。据部分中型代工厂的实践反馈,小组制在小批量订单上的综合效率比流水线高出约15%至25%,但在超大单上反而不占优势。这也解释了为什么成熟的纺织制品加工企业往往同时保留两种产线形态,按订单特征动态分配。
四、质量检测:加工环节的最后一道闸门
成衣出厂前的检测,通常包括外观检验、尺寸测量、色牢度抽测与附件安全性检查。其中尺寸测量按AQL 2.5抽样标准执行是行业惯例,关键部位(胸围、衣长、肩宽)允许偏差一般控制在±1cm以内。色牢度方面,耐洗色牢度与耐摩擦色牢度是工装和校服类产品的必检项,前者通常要求达到3至4级以上。
值得强调的是,检测不是终点,而是反馈起点。规范的加工企业会把每批次的检验数据回流到裁剪与缝制工序,形成闭环。这种"检测—归因—修正"的机制,比单纯增加检验人手更能稳定品质。对于面料批发与服装代工并行的企业而言,这套机制还能反向指导面料采购标准,减少因来料波动造成的返工。
从乐都县服装厂到区域性的纺织制品加工集群,服装纺织加工的价值从来不在单一工序的极致,而在整条链条的协同精度。面料选得准、工艺控得稳、检测落得实,三者叠加,才是批量定制订单真正的交付底气。